Abstrait
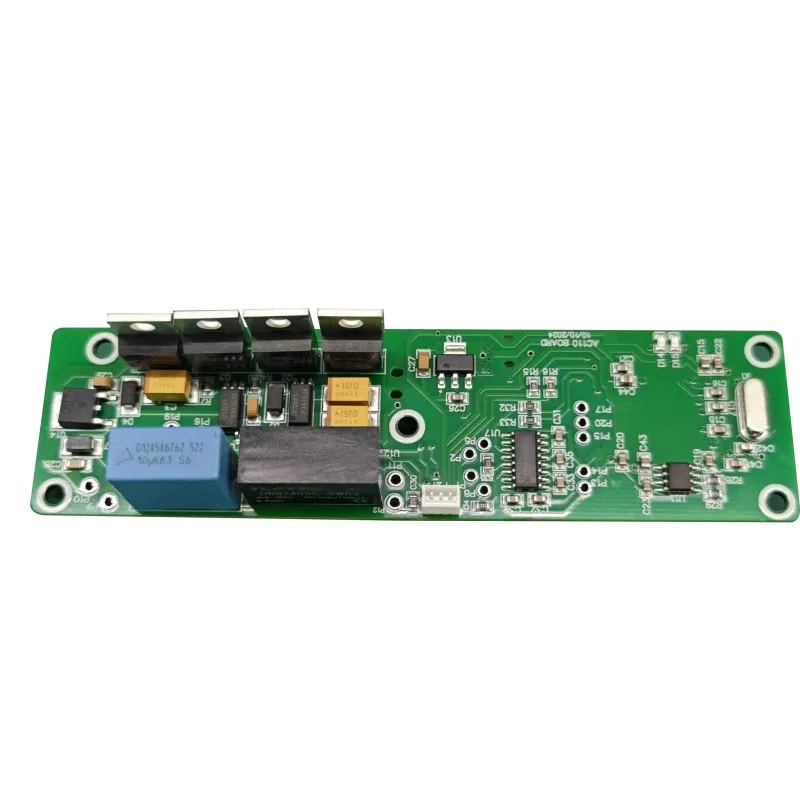
La stabilité thermique dans un contrôleur de température est rarement décidée par le seul algorithme de contrôle. Il est façonné par une chaîne de décisions de fabrication : comment l'extrémité avant du capteur est isolée du cuivre d'alimentation, comment les joints de soudure survivent à des excursions thermiques répétées, comment la contamination est éliminée avant une protection conforme et comment chaque unité est filtrée avant d'entrer sur le terrain. Cet article examine les variables de fabrication qui séparent un contrôleur stable de celui qui dérive, oscille ou tombe en panne prématurément. Il traite de la disposition de l'interface du capteur, de la sélection des matériaux, de l'uniformité de la refusion, de la couverture des tests, de la stratégie de revêtement et de la traçabilité, en référence aux capacités requises pour unRégulateur de température PCBAdans les environnements automobile, médical et industriel.
- 1. Pourquoi la stabilité thermique est un résultat de fabrication
- 2. Interface du capteur : la première ligne de défense
- 3. Matériaux PCB et architecture en cuivre sous chaleur
- 4. Fiabilité des joints de soudure tout au long des cycles thermiques
- 5. Couverture des tests qui expose les défauts thermiques latents
- 6. Revêtement conforme et isolation environnementale
- 7. La traçabilité comme outil de contrôle du risque thermique
- 8. Du prototype au volume : maturité de fabrication
- 9. Questions fréquemment posées
1. Pourquoi la stabilité thermique est un résultat de fabrication
Un contrôleur de température est souvent évalué par la précision de son point de consigne sur une fiche technique, mais le comportement sur le terrain est régi par des variables physiques introduites lors de l'assemblage. Les vides de soudure augmentent la résistance thermique. La contamination crée des chemins de fuite qui modifient les lectures analogiques. La distribution de cuivre à proximité du capteur peut transformer la carte elle-même en dissipateur de chaleur. Chacune de ces conditions est une signature de fabrication et non un problème logiciel.
La différence entre un contrôleur qui maintient ±0,5 °C et un autre qui dérive de plusieurs degrés est souvent attribuée à la discipline des processus. Une étude des cartes de contrôle thermique de précision montre que les traces de puissance transportant plusieurs ampères doivent être dimensionnées avec suffisamment de cuivre et maintenues physiquement séparées du chemin de retour du capteur ; sinon, un échauffement localisé et une chute IR corrompent la mesure avant que le signal n'atteigne l'ADC. De la même manière, les découpes thermiques, les traces étroites des capteurs et l'espacement délibéré des composants à courant élevé créent une zone « thermiquement honnête » autour de l'élément de détection afin qu'il réagisse à la température du système plutôt qu'au flux de chaleur interne de la carte.
C'est pourquoi l'expressionRégulateur de température PCBAdécrit plus qu'un tableau rempli. Il décrit un système thermique contrôlé dont la chaîne de mesure, l'étage de puissance et les circuits de protection sont co-conçus et co-fabriqués. Lorsque le processus d’assemblage est instable, la boucle de contrôle est obligée de compenser le bruit physique qu’elle ne peut pas voir.
Principe clé :Le capteur ne mesure pas directement l’environnement. Il mesure l'état thermique local du PCB. La fabrication détermine si cet état local est représentatif ou déformé.
2. Interface du capteur : la première ligne de défense
2.1 Type de capteur et ses implications en matière de fabrication
Les thermistances NTC, les RTD PT100/PT1000 et les thermocouples imposent différentes contraintes sur le frontal du PCB. Les capteurs NTC offrent une sensibilité élevée dans des bandes étroites mais nécessitent une linéarisation car leur courbe résistance-température est exponentielle. Les RTD offrent une réponse plus linéaire sur de larges plages, mais leur chemin de signal à faible résistance est plus sensible aux traces de résistance et aux contraintes induites par la soudure. Les thermocouples offrent la plage la plus large mais la précision la plus faible, souvent de l'ordre de plusieurs degrés, et dépendent d'une compensation de soudure froide qui doit être électriquement stable.
Le frontal du capteur n’est pas seulement une entrée analogique ; il s'agit d'un nœud de mesure à haute impédance qui doit rejeter le bruit de mode commun tout en préservant un petit signal différentiel. Les contrôleurs commerciaux typiques illustrent la répartition : une entrée NTC peut être évaluée à ±0,6 °C, un canal PT100 à ±0,7 °C et un thermocouple de type J à ±3 °C. Ces chiffres sont des spécifications au niveau du capteur et non des garanties au niveau du système. Le processus d'assemblage préserve cette précision ou l'érode en raison d'une mauvaise mise à la terre, de gradients thermiques et d'un accès inadéquat à l'étalonnage.
2.2 Isolation de la mise en page et accès à l'étalonnage
Une trace de capteur qui s'étend à côté d'un pilote de relais ou d'un nœud de commutation MOSFET couplera le bruit à la mesure. Un plan de masse interrompu sous le frontal analogique forcera les courants de retour à travers le cuivre partagé, créant des décalages qui varient en fonction de la charge. Lors de l'examen de la conception pour la fabrication, ces problèmes doivent être signalés avant la publication de l'outillage. L'examen technique doit évaluer le couplage thermique, le placement des composants pour l'isolation du capteur et l'intégrité du plan d'alimentation/masse pour une détection analogique propre et une commutation PWM stable.
L'étalonnage est le pont final entre le capteur et le boîtier physique. Aucun capteur n'est parfaitement adapté à un PCB, un boîtier et une pile d'assemblage spécifiques. Un étalonnage unique dans une chambre thermique contrôlée applique un décalage correctif, mais la carte doit être conçue avec un accès aux tests et des crochets de micrologiciel qui rendent cet étalonnage reproductible. Si le PCBA est assemblé avec un volume de soudure incohérent ou une contamination, le décalage d'étalonnage dérivera avec l'âge et la température, allant à l'encontre de l'objectif de la correction initiale.
3. Matériaux PCB et architecture en cuivre sous chaleur
Les régulateurs de température fonctionnent souvent dans des enceintes où la température ambiante s'élève bien au-dessus du niveau de la pièce et où l'étage de puissance ajoute sa propre chaleur. Le substrat doit maintenir une stabilité dimensionnelle et une intégrité diélectrique sur cette plage. Le FR-4 est courant, mais les stratifiés à haute Tg et les substrats en aluminium sont sélectionnés lorsque la charge thermique ou le profil de cyclage dépasse ce que la norme FR-4 peut tolérer sans décalage mesurable.
Le motif de tissage du tissu en fibre de verre à l'intérieur du FR-4 peut provoquer des variations localisées de conductivité thermique, conduisant à des effets de « tissage thermique » qui modifient la lecture du capteur en fonction de l'endroit où la trace est acheminée. Ceci est particulièrement important pour les contrôleurs de haute précision où même un écart de 0,1 °C compte. L'architecture en cuivre est tout aussi importante. Une carte à 2 couches peut suffire pour un simple thermostat, mais les contrôleurs avec des extrémités avant à signaux mixtes et des sorties PWM bénéficient d'empilements à 4 ou 6 couches avec des plans de masse dédiés adjacents aux couches de signaux. Cet agencement fournit une isolation inhérente entre la section de puissance bruyante et la section analogique sensible, réduisant ainsi le besoin de filtrage externe qui peut lui-même dériver.
| Variable de conception | Avantage de stabilité | Risque de fabrication s’il est ignoré |
|---|---|---|
| Nombre de couches et plan de sol | Chemin de retour analogique dédié ; couplage à impédance commune réduit | Les lectures du capteur changent avec la commutation de relais ou de MOSFET |
| Largeur de trace de puissance et poids du cuivre | Chute IR inférieure et chauffage localisé à courant élevé | Points chauds à proximité du capteur ; décalage thermique qui change avec la charge |
| Relief thermique et espacement | Le capteur réagit à la chaleur ambiante et non à la chaleur conduite par le cuivre électrique | Le contrôleur régule le tableau au lieu du processus |
| Épaisseur du panneau et substrat | Stabilité dimensionnelle tout au long du cyclisme ; comportement CTE cohérent | Contrainte de soudure, déformation et désalignement couche à couche |
Le stackup physique n’est donc pas une toile de fond passive. Cela fait partie de la boucle de contrôle. Une carte qui distribue la chaleur de manière inégale produira un signal de capteur électriquement précis mais thermiquement faux.
4. Fiabilité des joints de soudure tout au long des cycles thermiques
Les régulateurs de température sont exposés à des chauffages et des refroidissements répétés. Les joints de soudure qui connectent les appareils électriques, les relais et les connecteurs de capteurs doivent survivre aux contraintes thermomécaniques qui en résultent. Le mécanisme dominant est le décalage CTE : le silicium, le cuivre, la soudure et le stratifié se dilatent à des vitesses différentes, et sur de nombreux cycles, le décalage concentre la contrainte au niveau de l'interface de joint. Les microfissures s'initient à la périphérie du joint et se propagent jusqu'à ce que la résistance monte ou que la connexion s'ouvre.
Ce mode de défaillance est particulièrement pertinent autour des MOSFET, des TRIAC et des terminaux relais, où les excursions de température localisées sont les plus importantes. Un contrôleur qui réussit un test fonctionnel à température ambiante peut toujours échouer après plusieurs centaines de cycles si le processus de soudure a produit des vides, un mouillage insuffisant ou une formation intermétallique excessive. La réponse de l'assemblage doit donc inclure des profils de refusion contrôlés, un dépôt de pâte vérifié et des méthodes d'inspection permettant de voir les joints cachés.
- Uniformité de refusion :Un delta T d'environ 10 °C entre le joint le plus chaud et le plus froid d'un panneau est un objectif pratique pour de nombreux profilés sans plomb ; des écarts plus larges signifient que certains joints sont sous-traités tandis que d’autres sont trop sollicités.
- Contrôle du vide :Les vides sous les coussinets thermiques augmentent la résistance entre la jonction et la carte et créent des points chauds locaux qui accélèrent la croissance des fissures.
- Accès aux inspections :Une inspection aux rayons X est nécessaire pour les composants BGA et à terminaison inférieure ; L’AOI à lui seul ne peut pas confirmer la géométrie cachée des articulations.
- Décharge de traction :Les connecteurs et les pièces traversantes lourdes doivent être soutenus mécaniquement afin que la dilatation thermique du boîtier ne soit pas transférée directement dans le filet de soudure.
ChaqueRégulateur de température PCBAqui est censé fonctionner pendant des années dans un environnement cyclique doit être construit avec un processus de soudure qualifié contre le cycle thermique, et pas seulement selon des critères d'acceptation visuelle. IPC-A-610 Classe 2 ou Classe 3 fournit une base de référence pour la qualité d'exécution, mais le comportement cyclique du joint est déterminé par la combinaison de l'alliage, du profil et de la conception des patins.
5. Couverture des tests qui expose les défauts thermiques latents
Des tests fonctionnels à température ambiante sont nécessaires mais insuffisants pour un contrôleur thermique. Une carte peut réussir les tests en circuit et les tests de circuit fonctionnel tout en contenant un défaut latent qui n'apparaît que sous contrainte thermique. La stratégie de test doit augmenter le niveau de stress afin que les échecs en début de vie soient précipités avant l'expédition.
L'inspection optique automatisée vérifie la présence des composants et la forme du filet de soudure. Le test en circuit confirme les valeurs des résistances et des condensateurs et détecte les courts-circuits ou les ouvertures. Le test de circuit fonctionnel simule les entrées du capteur et valide les sorties relais ou SSR. L'inspection aux rayons X révèle des vides de soudure cachés et un effondrement du BGA. Le rodage et le dépistage des contraintes environnementales soumettent ensuite l'assemblage à une température élevée sous un cycle de charge, souvent pendant 24 à 48 heures, pour forcer les joints marginaux et les défauts des composants à se rompre. Les chambres environnementales étendent cette capacité de -40 °C à +125 °C et 0 à 95 % d'humidité relative, permettant au fabricant de corréler le comportement du banc avec les conditions sur le terrain.
La résistance de contact du luminaire de test peut également masquer un joint marginal. Si les broches pogo n'établissent pas un contact constant, le test peut réussir une carte qui échouerait sous l'effet des vibrations ou de la dilatation thermique. Le burn-in ne remplace pas un processus stable. Il s'agit d'un filtre pour des risques spécifiques, et il est plus efficace lorsque le profil de contrainte reflète la mission thermique réelle du contrôleur. Un trempage générique à haute température peut consommer de la capacité de test sans révéler les faiblesses liées au cyclage qui sont importantes dans une application de contrôle de température.
6. Revêtement conforme et isolation environnementale
L’humidité et la contamination sont des problèmes thermiques déguisés. Un mince film d'eau adsorbée sur la surface d'un PCB peut créer des chemins de fuite entre les traces des capteurs, modifiant ainsi la résistance effective du réseau de mesure. Les résidus chimiques issus du flux ou de la manipulation peuvent devenir conducteurs lorsque l'humidité augmente. Dans un contrôleur qui s'appuie sur une entrée de capteur à haute impédance, ces chemins de fuite apparaissent sous forme de décalage de température ou de bruit.
Le revêtement conforme résout ce problème en formant une fine couche de polymère qui s'adapte à la topologie de la carte et isole les circuits de l'humidité, de la poussière et des contaminants chimiques. Les revêtements acryliques sont économiques et retravaillables ; le polyuréthane offre une meilleure résistance aux solvants et à l’abrasion ; le silicone offre la plus large plage de température et la plus grande flexibilité. Le revêtement doit être appliqué après un nettoyage approfondi, car l'encapsulation de la contamination ionique le piège contre la carte et peut accélérer la défaillance électrochimique plutôt que de l'empêcher.
L’adhérence du revêtement est une autre variable ; si l'énergie de surface est trop faible en raison de résidus, le revêtement peut se décoller pendant le cycle thermique, ouvrant ainsi la voie à l'humidité. Le revêtement sélectif est souvent préférable pour les contrôleurs de température, car les connecteurs, les relais et les points de test peuvent devoir rester sans revêtement. Le processus doit être contrôlé de manière à ce que l'épaisseur du revêtement soit suffisante sur les traces exposées, mais ne comble pas les conducteurs à pas fin ni n'interfère avec les caractéristiques de relief thermique.
7. La traçabilité comme outil de contrôle du risque thermique
Lorsqu'un contrôleur dérive sur le terrain, la première question est de savoir si le comportement est isolé ou lié au batch. Sans traçabilité, il est impossible de répondre efficacement à cette question. La traçabilité au niveau du lot et de l'unité relie chaque numéro de série aux codes de date des composants, aux enregistrements de refusion, aux résultats des tests et au lot de revêtement. Cela permet au fabricant et au client de déterminer si une plainte de dérive est en corrélation avec un lot de composants spécifique, une ligne spécifique ou une excursion de test environnemental spécifique.
Traçabilité dans unRégulateur de température PCBAle programme n’est pas une surcharge administrative. C’est le mécanisme qui transforme une défaillance sur le terrain en un événement limité et corrigible au lieu d’une question de fiabilité ouverte. L'approvisionnement autorisé constitue l'autre moitié de la traçabilité. Les composants achetés auprès de distributeurs franchisés ont une provenance documentée. Les composants provenant des canaux du marché libre peuvent être remis à neuf, réétiquetés ou en dehors de la fenêtre de code de date spécifiée. Pour un régulateur de température, un composant d’interface de capteur contrefait ou vieilli peut décaler toute la chaîne de mesure. La validation visuelle, électrique et par rayons X des composants entrants constitue une barrière anti-contrefaçon pratique avant le début de l'assemblage.
Remarque de fabrication :La traçabilité n'est pas de la paperasse. C’est le seul moyen de distinguer un événement aléatoire sur le terrain d’un changement de processus systématique qui nécessite un confinement immédiat.
8. Du prototype au volume : maturité de fabrication
La stabilité thermique doit survivre à la transition des échantillons techniques à la production en volume. Un processus qui fonctionne sur cinq cartes peut se comporter différemment sur cinq mille si le dépôt de pâte, le chargement par refusion ou le contact du dispositif de test change. Le partenaire de fabrication doit démontrer que les mêmes paramètres contrôlés sont maintenus à travers chaque phase.
- Vérification techniquePetites constructions pour la validation de la conception et le réglage thermique initial. Concentrez-vous sur la vérification de la disposition et l’accès à l’étalonnage des capteurs.
- Exécution piloteCaractérisation des processus et tests de contrainte thermique. Le profil de soudure, la couverture de revêtement et les limites de test sont fixes.
- Production en faible volumeLots d’entrée sur le marché. La traçabilité et la discipline d'inspection à l'arrivée sont exercées à grande échelle.
- Production en grand volumeRendement SMT stable, tests fonctionnels reproductibles et surveillance de la fiabilité au niveau des lots.
À chaque étape, le fabricant doit fournir des commentaires de conception pour la fabrication qui traitent du soulagement thermique sur les traces de puissance, de l'espacement des composants et de l'accessibilité des points de test. Un partenaire de la discipline IATF 16949 applique une planification qualité avancée, une analyse des modes de défaillance et un contrôle des modifications au programme de contrôleur thermique, même lorsque le produit final est industriel plutôt que automobile. La norme ISO 13485 ajoute une traçabilité au niveau de l'unité, une validation des processus et une documentation sur la gestion des risques pour les contrôleurs de qualité médicale. Ces cadres ne sont pas des labels marketing ; ils déterminent si le processus de fabrication est capable de conserver une spécification thermique au fil du temps.
Électronique Unixploreapplique cette approche en couches (DFM sensible aux capteurs, AOI interne, TIC, FCT, rayons X, déverminage et contrôle environnemental) pour relier l'intention de conception et la fiabilité du volume. Un rendement de premier passage SMT double face supérieur à 98,5 % est un indicateur, mais le résultat le plus significatif est un contrôleur dont le comportement thermique reste conforme à ses spécifications après des cycles répétés et des expositions sur le terrain.
9. Questions fréquemment posées
Un nombre de couches plus élevé améliore-t-il toujours la stabilité thermique ?
Pas automatiquement. Un empilement à 4 ou 6 couches avec un plan de masse dédié offre généralement une meilleure isolation entre les sections d'alimentation et analogiques qu'une carte à 2 couches, mais l'avantage dépend de la manière dont les plans sont partitionnés et de l'endroit où les traces des capteurs sont acheminées. Une carte à 4 couches mal partitionnée peut être moins performante qu'une carte à 2 couches soigneusement acheminée.
Pourquoi le rodage est-il nécessaire si l'AOI et le test fonctionnel réussissent déjà ?
L'AOI et les tests fonctionnels détectent les défauts visibles ou présents électriquement au moment du test. Le rodage accélère les défaillances en début de vie en appliquant des cycles de température et de charge, exposant les joints de soudure marginaux, les faiblesses des composants et les connexions intermittentes qu'un test en un seul passage peut manquer. Il s'agit d'un filtre de fiabilité et non d'un remplacement pour le contrôle des processus.
Le vernissage peut-il compenser un mauvais processus de nettoyage ?
Non. Le revêtement sur une contamination ionique peut emprisonner l’humidité et accélérer la défaillance. Le panneau doit être nettoyé et séché avant le revêtement afin que la couche de polymère protège une surface chimiquement inoffensive plutôt que de sceller les contaminants.
En quoi la traçabilité est-elle utile si le contrôleur a déjà dérivé sur le terrain ?
La traçabilité relie l'unité concernée à ses lots de composants, aux enregistrements de refusion et à l'historique des tests. Cela permet au fabricant de déterminer si la dérive est un événement isolé, un problème de matériau lié au lot ou une excursion du processus, et de limiter l'action corrective plutôt que de traiter chaque unité comme suspecte.
Quelle est la cause de fabrication la plus courante du décalage du capteur dans un contrôleur de température ?
Couplage thermique du cuivre de puissance dans la région du capteur, combiné à un accès insuffisant à l'étalonnage. Si la trace du capteur est acheminée à proximité d'un composant générateur de chaleur ou partage un chemin de retour avec des circuits à courant élevé, la température mesurée comprendra un décalage dépendant de la charge qui ne peut pas être supprimé par le micrologiciel seul.
La différence entre un contrôleur qui conserve ses spécifications et un autre qui dérive est intégrée au processus. Partagez vos fichiers Gerber, votre nomenclature, votre type de capteur et votre volume annuel pour recevoir un examen de la fabrication axé sur la stabilité thermique, la couverture des tests et la traçabilité.
Contactez-nouspour discuter de votre programme de régulateur de température et recevoir une réponse technique de l'équipe d'ingénierie.
Contactez-nous